

3Д штампачи, као и свака друга опрема, могу имати проблема и кварова. Стога би требало да знате како да правилно одржавате како бисте спречили настанак проблема, као и потенцијална решења за кварове и лако доступне резервне делове за 3Д штампаче како бисте заменили оштећене компоненте када је то потребно. Све ово ћете научити у овом свеобухватном водичу.


Најбољи резервни делови за 3Д штампаче
Ево неколико препорука за резервне делове за 3Д штампаче које ће вам помоћи, иако нису сви компатибилни са сваким моделом 3Д штампача:
Носачи / Плоча за превоз

Кревет

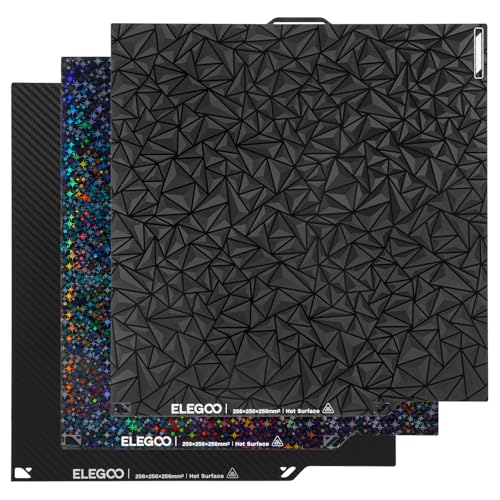
ПЕИ плоча за побољшање адхезије и уклањање делова


Изравнавање


штампа основна плоча


Термална паста


Екструдер или хотенд


млазнице


ПТФЕ цев


пнеуматски конектор


Напајање за 3Д штампач


Моторни


Зупчасти каиш


Полеас


лежај или лежај


Одвод топлоте


Лепеза


ФЕП лист


Лубрицант

термистор


ЛЦД екран


УВ лампа

Резервоар за смолу


Додатни прибор и алати
Комплет за сечење млазница за зачепљење
Савети за одчепљивање млазнице за екструзију, уклањање препрека или могућих грудвица очврслог филамента које могу блокирати излаз.
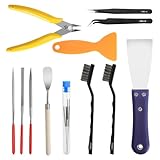

Комплет алата за вађење и чишћење
Сет алата који ће вам помоћи у чишћењу , вађењу делова и поправци вашег 3Д штампача.


Комплет левка и филтера за смолу
Комплет левка и филтера за сипање смоле и уклањање чврстих честица. Ово ће вам помоћи да сипате смолу у резервоаре штампача и вратите је у посуду ако желите да је складиштите.


Суво и безбедно складиштење филамента
Можете пронаћи вакуумске кесе за складиштење филамената без влаге или прашине када имате неколико калема и нећете их користити дуже време . Што се тиче смоле, најбољи начин за њено складиштење је у оригиналном паковању.


С друге стране, влажност може утицати на филаменте за 3Д штампање . Зато се продају кутије за сушење, које ће вратити филаменте у добро стање, чувајући тако влажан филамент.


Одржавање 3Д штампача
-

- Калибрација. Аутор: Стемфие3Д
-
- Калибрација. Аутор: пауло@киефе.цом
-
- Калибрација. Аутор: Стемфие3Д
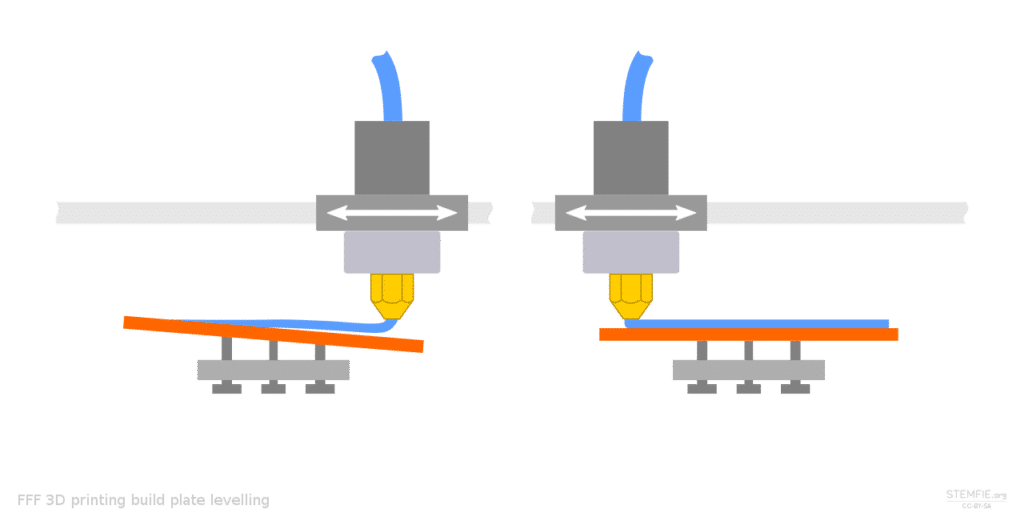
-
- Калибрација. Аутор: Стемфие3Д
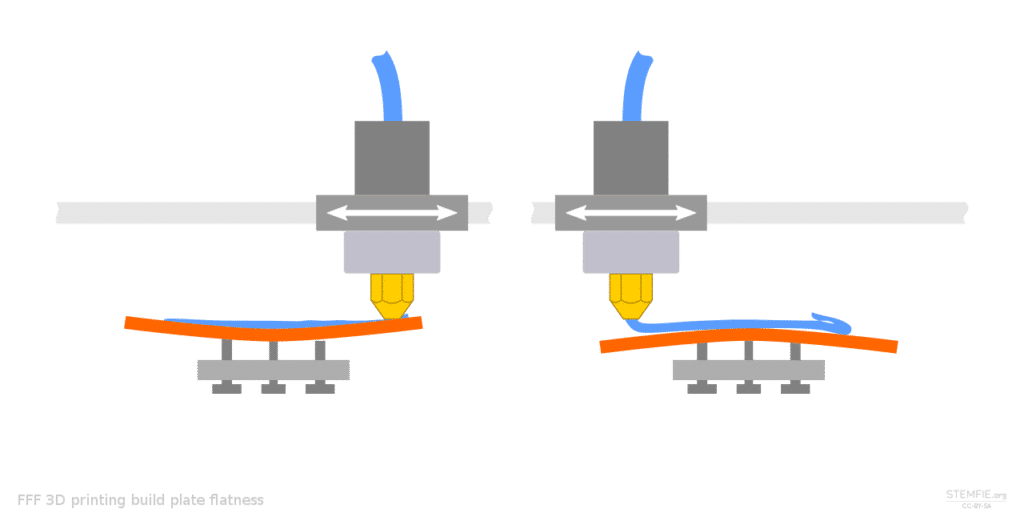
-
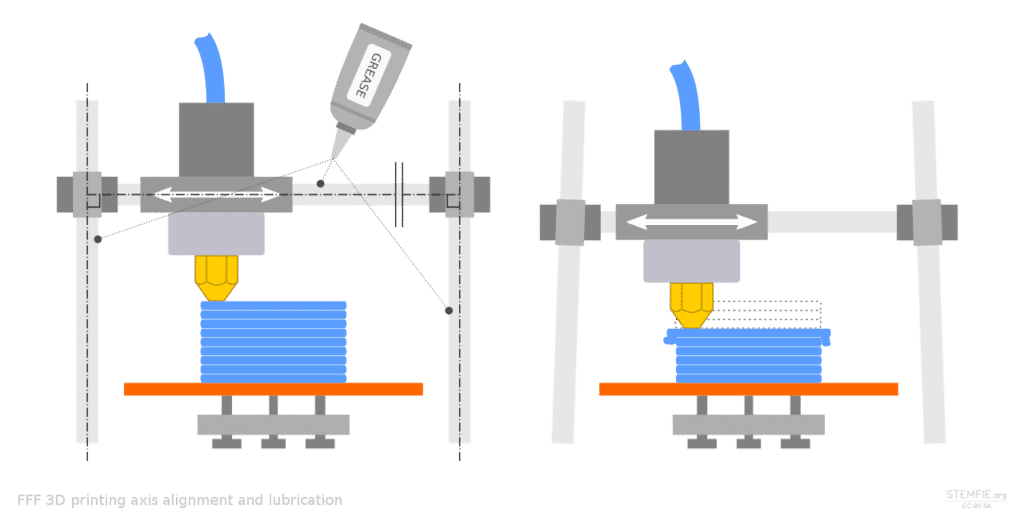
- Подмазивање. Аутор: пауло@киефе.цом
-
- Калибрација. Аутор: Стемфие3Д
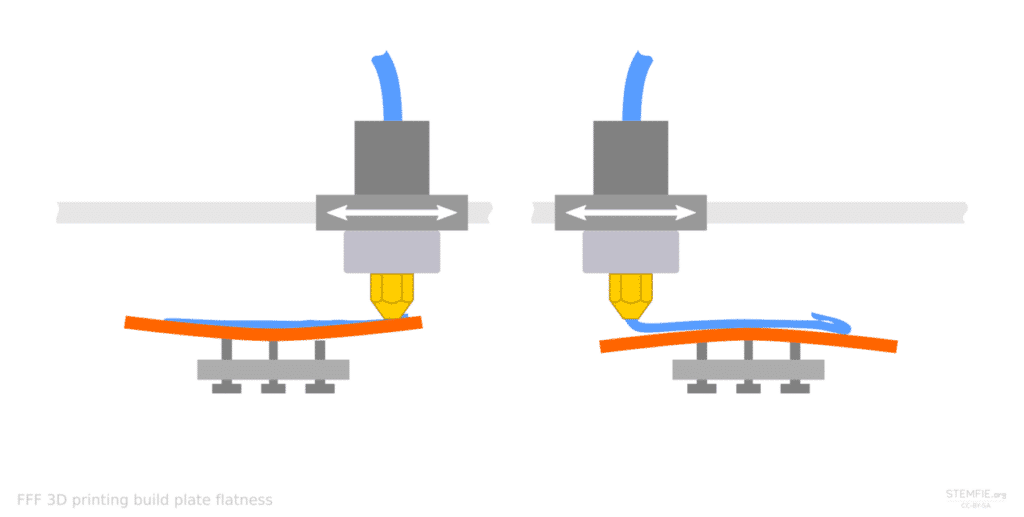
-

- Калибрација. Аутор: пауло@киефе.цом
-

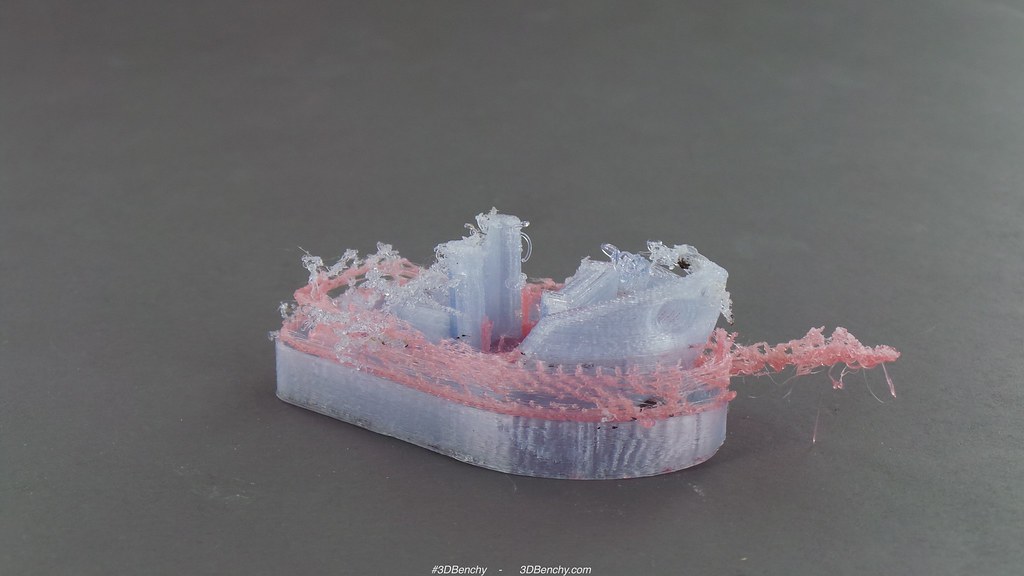
- Неуспешан део због лоше калибрације и подешавања
Превенција је увек боља од поправке. Зато је правилно одржавање опреме за 3Д штампање толико важно . Уз адекватно одржавање, можете одложити ломљење и пропадање делова, као и спречити неке проблеме. На крају крајева, труд уложен у одржавање 3Д штампача ће се претворити у већу продуктивност и дугорочне уштеде трошкова.
Нивелисање или калибрација кревета
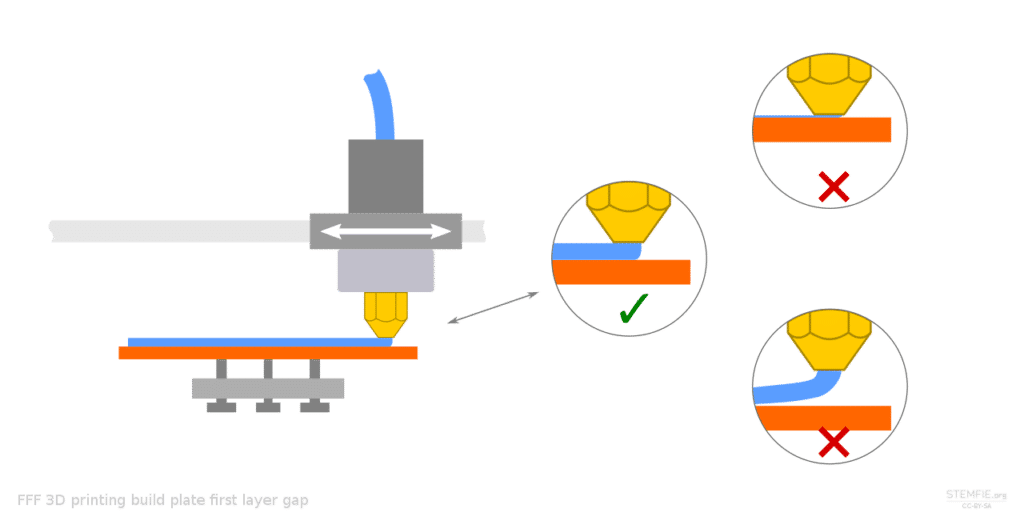
Одржавање правилно нивелисане површине штампача је неопходно и требало би то редовно обављати. Неки 3Д штампачи укључују аутоматско или полуаутоматско нивелисање површине (доступно преко контролног менија штампача), елиминишући потребу за ручним нивелисањем. Међутим, ако ваш штампач нема ову функцију, мораћете ручно да калибришете површину штампача како бисте спречили савијање, неравне прве слојеве или лоше пријањање.
Пре нивелисања, важно је осигурати да је површина подлоге темељно чиста и, кад год је то могуће, најбоље је извршити нивелисање док је подлога врућа . На овај начин, биће на температури за штампање, што спречава неусклађеност услед ширења материјала. Међутим, генерално нећете приметити велику разлику између хладног и топлог нивелисања.
За ручно нивелисање, потребно је да користите точкове за подешавање или завртње које штампачи обично имају на својој бази. Једноставно их померите на једну или другу страну да бисте подигли или спустили углове и нивелисали отисак. Имајте на уму да треба да користите пет референтних тачака: четири угла и центар. А ако је, на пример, висина слоја 0.2 мм, растојање између млазнице екструдера и лежишта у свим тачкама треба да буде између 0.1 и 0.2 мм.
Неки корисници користе трик за нивелисање: покрећу штампач и смањују брзину на максимум док штампају први слој. Током процеса проверавају да ли има неравномерних дебљина слојева и ручно нивелирају подлогу док не буде савршено равна.
Не заборавите да нивелишете кревет барем једном након надоградње хардвера, при почетном подешавању, када користите материјале са високим скупљањем као што су најлон или поликарбонат, или када постављате ПЕИ плоче.
Акис Цалибратион
Ово се такође може лакше урадити коришћењем неких од функција самог штампача или ручно. Понекад лоша калибрација није само питање подешавања, већ неисправних или истрошених XYZ оса , које је можда потребно заменити. Да бисте проверили калибрацију, можете преузети калибрациону коцку и одштампати је да бисте видели резултате.
Одржавајте добру адхезију
Први слој утиче на остатак одштампаног дела. Штавише, ако нема доброг приањања, може се одвојити или померити током штампања, што доводи до савијања (посебно код материјала попут ABS-а). Стога, површина мора бити што чистија.
- избрисати прашина, органска уља са наше коже када додирнемо кревет и накупљена прљавштина крпом од микровлакана или памука. Можете користити алкохол за чишћење попут ИПА за кревете који су направљени од стакла.
- Ако користиш налепнице или траке Да бисте побољшали приањање кревета, може бити остатака лепка које бисте требали састругати и опрати сапуном и водом у судоперу (уклањањем кревета са 3Д штампача). Такође, требало би да замените лепак ако постоје недостаци који би могли да утичу на први слој.
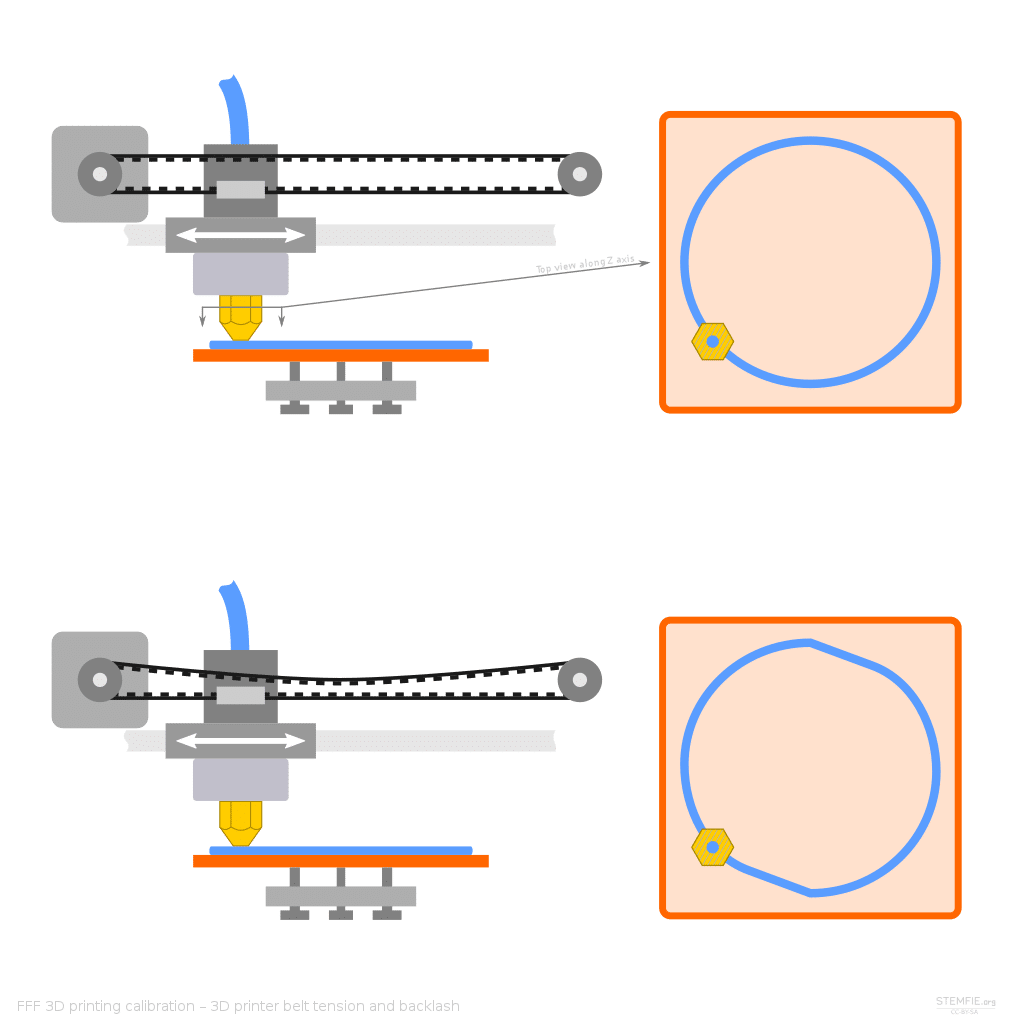
Подешавање затегнутости зупчастог ремена
Многи кућни 3Д штампачи користе зупчасте каишеве на најмање две осе. Ови каишеви су лагани и омогућавају ефикасно кретање. Међутим, за оптимално кретање, потребно их је повремено затезати како би се спречили проблеми.
- лабав: Када је превише лабав може се покварити и истрошити зубе, плус неће реаговати тако брзо на нагле промене у брзини и смеру, што утиче на квалитет дела.
- Алта тенсион: То ће проузроковати његово ломљење (иако су многи направљени од гуме и ојачани фибергласом или челиком) или ће натерати друге делове, као што су лежајеви или ременице, поред тога што ће додатно натерати моторе. А то такође може довести до дефеката слојева, нетачних димензија итд.
Да бисте их правилно затегли, пратите упутство за ваш специфични модел. Обично имају уграђени затезач каиша који је веома једноставан за употребу. Потребно је да подесите само један завртањ ; на сваком каишу се налази по један.
науљени
Веома је важно да не користите производе као што су 3-у-1, WD-40 и слични производи , јер то не само да неће правилно подмазати ваш штампач, већ би могло уклонити и преостало мазиво.
Доступно је много различитих врста масти и мазива , зато се побрините да користите ону коју препоручује произвођач вашег 3Д штампача, јер неке могу бити боље од других. Неке од најпопуларнијих опција укључују белу литијумску маст, сува мазива као што су она на бази силикона или тефлона и тако даље.
Процес подмазивања треба применити на покретне делове којима је то потребно , како би се спречило прегревање мотора услед трења, површинских несавршености у штампи или буке:
- Шипке са лежајевима или линеарни лежајеви
- шине или шине
- клизања камиона
- Вијци за осовину З
Ако сте провели дуже време без подмазивања његових компоненти, вероватно ћете морати да замените неке делове јер неће бити у савршеном стању.
Чишћење млазнице
То је један од најважнијих делова, а ипак се често занемарује док се не зачепи. Млазницу екструдера такође треба очистити пре почетка штампања . Ово ће уклонити све преостале чврсте филаменте који су се можда залепили за њу и могли утицати на отисак. За ово можете користити комплет за чишћење млазница или само чишћење филамента.
Неке препоруке су:
- Можда сте то такође приметили неки филаментни 3Д штампачи "балаве" мало пре него што почнете да штампате. То јест, испуштају нит растопљеног филамента који треба да уклоните са платформе пре него што се залепи и може да скрати први слој дела који се штампа.
- Тхе спољне мрље од малтера такође су важни. То није естетски проблем, већ спречити да се млазница поквари или да просторија почне да мирише на спаљену пластику. За правилно чишћење, загрејте екструдер, а затим морате четкати четком са длакама из комплета за чишћење. Можете користити и пинцету или дебелу крпу, пазећи да се не опечете.
- Такође очистите блок грејача.
- Ако сумњате да постоји опструкција, требало би да урадите хладну екстракцију, ако можете. Ако не, можете користити филаменте високе температуре као што су АБС или ПЕТГ да покушате да одчепите, или специфичне филаменте за чишћење који постоје на тржишту. Да бисте избегли ове проблеме са заглављивањем, увек не заборавите да подесите одговарајућу температуру топљења за материјал који се користи.
Захваљујући овом одржавању можете избећи капање филамента, површинска зрна на одштампаним деловима, блокаде, цурење, а такође и проблеме попут недовољне или прекомерне екструдије.
Одржавање филамента
Филамент такође мора бити правилно одржаван, односно правилно складиштен . Влажност и прашина су два фактора која највише утичу на филамент. Неправилно складиштење може довести до зачепљења млазнице, цурења, повећаног трења у цевима кроз које филамент путује и хабања услед влаге.
За ово можете користити кутије за сушење и вакуумске кесе поменуте горе, као и употребу ормарића за филтере ваздуха за ваш 3Д штампач.
Замена млазнице
С времена на време, мораћете да замените млазницу за екструзију на вашем 3Д штампачу. Ово није проблем са штампачима са смолом, иако имају друге недостатке, као што је потреба за променом извора светлости. Понекад је провера да ли млазницу треба заменити једноставна као поглед на њен изглед; изгубиће своју првобитну боју и показаће мрље или површинска оштећења.
Зависиће од употребе, али ако се често користи, препоручује се да се замени свака 3 до 6 месеци . Када се користи само PLA, ови делови обично трају знатно дуже.
Имајте на уму да можете пронаћи две врсте млазница:
- Месинг: Веома су јефтини и добри за неабразивне филаменте, као што су ПЛА и АБС.
- каљени челик: то је најбоља опција за друга абразивнија једињења, одлажући потребу за променом млазнице.
Замена ове млазнице је једноставна као одвртање постојеће и завртање нове на екструзиону главу. Међутим, морају бити компатибилне.
чишћење кревета
Увек је добра идеја очистити подлогу за штампање памучном крпом након сваког штампања. Брисање крпом је обично довољно, мада могу остати неке мрље или трагови. У том случају, можете користити жичану подлогу или сунђер са мало сапуна и воде, прво уклонивши подлогу за штампање како бисте избегли да 3Д штампач буде влажан. Пре него што вратите подлогу, уверите се да је потпуно сува.
Екстерно чишћење (опште)
Ако ћете чистити спољашње делове штампача, користите крпу од микрофибера или памука која не оставља длачице . Можете користити средство за чишћење, али ако су површине направљене од поликарбоната или акрила, као што су поклопци SLA, LCD и DLP штампача, водите рачуна да не користите производе који садрже алкохол или амонијак, јер ће они оштетити површине.
Ова врста чишћења је важна како би се спречило накупљање прљавштине на шинама или другим деловима, што може изазвати прегревање, непрецизне покрете, деформације делова, вибрације и чудне звукове приликом штампања.
унутрашње чишћење
Чишћење онога што је скривено је такође важно за добро одржавање. Неке скривене компоненте, као што су штампане плоче, вентилатори и хладњаци, портови итд., могу акумулирати велике количине прашине и прљавштине, што доводи до уобичајених проблема као што су:
- Слабо хлађење због чињенице да се вентилатори не окрећу добро због прљавштине на вратилу или лежајевима. Па чак и да је судопер зачепљен.
- Кластери који могу створити проблеме кратког споја у електронским системима. Такође може акумулирати влагу из органских материјала у прљавштини и оштетити електронску плочу.
- Наслаге на зупчаницима и моторима спречавају несметан рад.
Да бисте ово спречили , једноставно је користити малу четку за чишћење површине ових компоненти. Такође можете користити мали усисивач или чак CO2 спреј за чишћење неприступачнијих места.
очистите смолу
За мрље или трагове од смоле, немојте користити воду или било које средство за чишћење у домаћинству да бисте их уклонили. За чишћење користите крпу од микрофибера или памука да обришете површину. Ако је мрља тврдокорна, навлажите крпу изопропил алкохолом.
Ажурирајте фирмвер 3Д штампача
И на крају, али не и најмање важно, требало би да проверите и да ли је фирмвер вашег 3Д штампача ажуриран . Ако немате најновију верзију, требало би да је ажурирате. Многи познати произвођачи штампача обично објављују нове верзије отприлике сваких шест месеци.
Ова ажурирања могу донети нека побољшања као што су:
- Исправке грешака из претходних верзија
- Боље перформансе
- Више карактеристика
- Sigurnosne zakrpe
Да бисте ажурирали фирмвер вашег 3Д штампача, биће вам потребно :
- Рачунар са којег се преузима и инсталира ажурирање фирмвера.
- Преузмите и инсталирајте Ардуино ИДЕ, у случају да је ваш 3Д штампач заснован на Ардуино плочи.
- УСБ кабл за повезивање штампача и рачунара.
- Имајте при руци техничке информације вашег 3Д штампача (мм КСИЗ степера и екструдера, максимална удаљеност осе, брзина помака, максимално убрзање, итд.).
- Преузета датотека са новом верзијом фирмвера. То ће зависити од вашег бренда и модела штампача. Требало би да тражите прави, али увек преузимајте са званичних сајтова, а не са веб локација трећих страна.
Ево неколико корисних линкова за различите надоградње софтвера и фирмвера:
Водич за дијагностиковање и поправку уобичајених проблема са 3Д штампачем

Чак и уз беспрекорно одржавање, системи ће на крају отказати или се покварити , и тада је потребно да знате како да дијагностикујете проблеме и поправите свој 3Д штампач. Такође, имајте на уму да SLA, DLP и друге технологије нису исте. Свака има свој скуп проблема. Овде ћемо покрити најчешће проблеме, од којих су многи са штампачима са филаментом или смолом за кућну употребу, који су најраспрострањенији.
Зашто мој 3Д штампач не штампа?
Овај проблем има један од највероватнијих узрока , јер може бити узрокован готово свиме. Проверите следеће:
- Проверите да ли је штампач правилно инсталиран и повезан.
- Проверите да ли је напајање штампача исправно и да ли је укључен.
- Да ли имате филамент? Један од најапсурднијих узрока је обично недостатак филамента. Поново убаците нови филамент и покушајте поново.
- Ако постоји филамент, покушајте да га ручно гурнете. Понекад може постојати проблематично подручје цеви кроз које не пролази добро и та сила ће бити довољна да прође то подручје.
- Такође погледајте да ли се мотор за напајање филамента окреће и потисни зупчаник.
- Погледајте екран штампача да бисте видели да ли има корисних информација или кода грешке да бисте видели шта то значи.
Млазница је на неприкладној удаљености од кревета
Без обзира да ли је млазница преблизу лежаја и спречава ослобађање екструдиране пластике, или је превише удаљена и буквално штампа у ваздуху , то је проблем са калибрацијом лежаја. Упутства о нивелисању лежаја можете пронаћи у одељку за одржавање ради решавања проблема.
Филамент угризен или недостају делови
Јефтинији штампачи често користе назубљени зупчаник за померање филамента напред-назад, али ови зупчаници могу оштетити филамент док пролазе кроз њега или га чак и пресећи. У том случају:
- Обавезно проверите да ли је опрема правилан загриз или се уверите да се опрема није распала или пукла.
- Систем за вођење филамента са проблемима. Проверавати:
- Директни екструдер – ременица мотора можда не ради и треба да се замени или су зупци зупчаника истрошени и треба их заменити. Такође може бити да камера не врши довољан притисак.
- Боуден: Ово може бити зато што су завртњи који затежу нит сувише лабави или се лежај који гура филамент не окреће глатко. Затегните завртње или замените лежај.
- Неприкладна температура екструзије за коришћени материјал.
- Брзина екструзије је превелика, покушајте да је смањите.
- Користите млазницу мањег пречника од оне која је конфигурисана у подешавањима штампања.
Штампач оставља штампани део у средини
Када штампате део и 3Д штампач се заустави на пола штампања , без завршетка дела, то може бити због:
- Филамент је истекао.
- Током процеса штампања дошло је до нестанка струје.
- Оштећена ПТФЕ цев која ће се морати заменити.
- Угризени филамент (погледајте одељак посвећен овом проблему).
- Прегревање мотора. Неки штампачи имају системе који заустављају процес да би избегли већа зла.
- Низак притисак у екструдеру. Покушајте да притиснете нит уз мотор, или да брега врши исправан притисак.
Мали детаљи се не штампају
Део се штампа добро, али недостају мали детаљи; не штампа се . Овај проблем би могао бити узрокован:
- Пречник млазнице је превелик. Користите један са мањим пречником. Имајте на уму да је резолуција обично највише 80% пречника млазнице.
- Проверите да ли је софтвер правилно подешен за пречник млазнице коју користите. Може доћи до неслагања. Можете чак и да подесите нешто нижу млазницу од оне коју сте инсталирали да „преварите” штампач.
- Редизајнирајте комад.
Лоша адхезија дела
Када се део не лепи за подлогу за штампање , температура подлоге може бити нетачна или материјал који се користи за штампање или површина могу бити неодговарајући. Други могући узроци укључују:
- Млазница је предалеко од кревета. Подесите висину.
- Штампање првог слоја пребрзо. Успори.
- Ако имате вентилацију слоја, можда пребрзо хлади први слој и узрокује овај проблем.
- Температура кревета није тачна, подесите одговарајућу температуру за материјал који користите.
- Штампате материјалом коме је потребан загрејан кревет а немате загрејану подлогу. (можете инсталирати екстерни)
- Недостатак обода, оних пераја које настају када је површина одштампане фигуре премала. Ове пераје побољшавају приањање. Такође можете направити сплав, или штампану подлогу испод комада.
Непопуњене рупе у последњем слоју
Када видите празне празнине, попут слојева који нису потпуно попуњени , али то утиче само на последњи слој, онда:
- Може бити због недовољне екструзије (погледајте доле).
- Због недостатка слојева у завршној обради. Мораћете да користите више слојева у свом дизајну.
- Ниска поставка пуњења (%). Ниске поставке се понекад користе за чување филамента, али то узрокује овај проблем.
- Проверите да за модел нисте користили шаблон у облику саћа.
Непопуњене празнине у слојевима или танким деловима дела
Када пластика недостаје на зидовима или танким деловима вашег предмета , то је вероватно због:
- Лоше подешене поставке попуњавања празнина. Повећајте вредност пуњења да бисте побољшали завршну обраду.
- Ширина периметра је премала. Повећајте висину периметара у подешавањима штампача. Погодна вредност за већину ламинатора је обично да се иста мере као и пречник млазнице, на пример, ако имате 1.75 мм, ставите 1.75.
Мотор екструдера се прегрејао
Овај мотор ради веома напорно током штампања, стално гурајући филамент напред-назад. Због тога се загрева , а понекад температура може постати превисока, посебно када електроника нема системе за спречавање ове врсте проблема.
Неки драјвери мотора имају систем за термичко искључивање који прекида напајање ако температура постане превисока. Ово ће проузроковати да се мотори X и Y осе ротирају и померају млазницу или главу екструдера, али се екструзиони мотор уопште неће померати, тако да се ништа неће штампати.
Проверите систем хлађења и вентилатор на овом делу и оставите неколико тренутака да се мотор охлади. Неки штампачи имају аутоматске системе који искључују штампач како би се охладио и спречио даљи штета.
Искривљење или деформација: узроци и решења
Овај проблем се лако препознаје, јер се јавља када фигура има тенденцију да се искриви и има закривљене или деформисане углове након штампања. Овај проблем је обично последица температурних разлика током процеса производње узрокованих неправилним подешавањима температуре или неисправним системом грејања.
Ово се чешће дешава са ABS-ом, мада се може исправити употребом ABS+ . Ако ћете користити конвенционални ABS, требало би да размислите о употреби прајмера као што је 3DLac, а такође и о стварању обода око дела - оних потпорних крилца која ће касније бити уклоњена.
Такође проверите да нема промаје хладног ваздуха у просторији, јер то може довести до бржег стврдњавања филамента и скупљања материјала од подлоге.
Поправка 3Д штампача са жицањем или хабањем
Исцрпљивање , или оне досадне танке нити филамента које се лепе за одштампани комад, је још један чест проблем. Обично је због лошег финог подешавања, нетачних подешавања температуре, неадекватног увлачења или врсте коришћеног филамента. Ако сте икада користили пиштољ за врући лепак, вероватно сте приметили колико су ове нити честе, а нешто слично се дешава и са 3Д штампачима.
Да бисте решили овај проблем , проверите да ли је повлачење омогућено, да ли је растојање повлачења исправно и да ли је брзина повлачења такође исправна. Код материјала попут ABS-а и PLA-а, брзина повлачења од 40-60 mm/s и растојања од 0.5-1 mm обично добро функционишу за директно екструзију. Ако користите Боуден екструдер, онда би требало да смањите брзину на 30-50 mm/s и растојање на 2 mm. Не постоји тачно правило, па ћете морати да експериментишете док не пронађете права подешавања.
Проверите да ли су брзина топљења и температура одговарајући за материјал који користите и да ли филаменти нису влажни. То такође може изазвати ове проблеме, посебно када је температура превисока.
С друге стране, то би могло бити и због претерано великих покрета главе за штампање . Неки штампачи имају функције попут „Избегавајте прелазак периметра“ како би се спречило штампање преко отворених простора и остављање ових линија, што је такође опција ако је омогућена.
Млазница је зачепљена
Млазнице се често зачепљују , и то је један од најнепријатнијих и најчешћих проблема са FDM 3D штампачима. Обично се детектује чудним звуком који долази из екструзионе главе, и изненада филамент престаје да излази из млазнице.
Могући узроци и решења су:
- Лош квалитет филамента, па би требало да пробате други квалитетнији филамент.
- Нетачна температура екструзије. Проверите да ли је термистор хотенда на свом месту и да ли је подешена температура исправна.
- Неисправан сегмент филамента. Извуците филамент, исеците око 20-30 цм да бисте уклонили проблематични део и поново напуните. Такође би било добро да провучете иглу или врх за пирсинг да бисте очистили млазницу.
- Ако радите у срединама са пуно прашине, као што су индустријско складиште, радионица итд., требало би да користите Оилер, односно сунђер са мало уља да очистите филамент пре него што стигне до екструдера.
Померање слоја или померање слоја
Ово је обично због померања једног од слојева дуж X или Y осе. Могући узроци и решења за овај проблем су:
- Хотенд се креће пребрзо и мотору недостају кораци. Смањите брзину.
- Нетачни параметри убрзања. Ако сте мењали вредности убрзања фирмвера, можда сте унели погрешне. Поправљање овога може бити мало теже и требало би да проверите код свог добављача опреме.
- Механички или електронски проблеми, као што су проблеми у затезању зупчастих каишева, или проблеми у управљачким драјверима корачни мотори. Ако сте недавно заменили драјвере и од тада је почело скроловање, можда нисте изабрали тачан мА.
мрље
Када видите мрље или мрље од пластике на површини предмета, као да су се мали делови залепили за комад, то може бити због два узрока:
- Превисока температура екструзије која узрокује слињење или капање на делу и оставља ове ексцесе. Подесите одговарајућу температуру за коришћени материјал.
- Погрешно подешавање увлачења филамента.
Вишак пластике у облику капи
Када видите да део има вишак пластике на површини и да је тај вишак обликован као капљице (замућења имају хаотичније облике), требало би да проверите компоненте екструдера или хотенда, јер је веома вероватно да су лабаве:
- Млазница са лошим навојем (неке алуминијумске или месингане млазнице неће прихватити претерано затезање или скидање због меког материјала).
- Шипка није правилно затегнута.
ожиљци на површини
На површини предмета можете видети неке трагове, попут огреботина или жлебова . У овом случају, млазница вероватно трља о њега због:
- Хомминг З је лоше подешен, а млазница је преблизу.
- Прекомерна екструзија (погледајте следеће одељке).
под истискивањем
Када је екструзија испод нормале, не екструдира се довољно филамента, што доводи до проблема са деловима, као што су неправилно попуњавање периметра, празнине између слојева и несавршености. Узроци и решења за овај проблем су:
- Погрешан пречник филамента. Уверите се да користите исправан филамент за ваш штампач (1.75 мм, 2.85 мм, 3 мм,…).
- Повећава параметар множитеља екструдера (множитељ екстризије). Ово успева да варира количину екструдираног материјала. На пример, ако пређете са вредности 1 на 1.05, екструдираћете 5% више. За ПЛА се препоручује 0.9, за АБС 1.0.
прекомерна екструзија
Прекомерна екструзија производи превише филамента, што узрокује проблеме са слојевима и генерално лоше резултате. Вероватно ћете видети вишак пластике на врху дела. Узроци могу бити исти као и код недовољне екструзије, али због вредности параметара на супротној крајности (погледајте претходни одељак и подесите параметре обрнутим редоследом, тј. смањујући вредност уместо да је повећавате).
Прајминг млазнице
Неки екструдери имају проблема са цурењем пластике када се држе на високим температурама, јер растопљена пластика која остаје унутар канала и млазнице има тенденцију да цури. То би захтевало прајмерирање млазнице како би се спречило да овај вишак утиче на штампу. Једноставно решење је темељно чишћење млазнице пре штампања како би се уклонили сви остаци који могу остати унутра.
Неки штампачи имају посебне програме или функције за ово. Други се одлучују да покушају да одштампају круг око комада како би уклонили сву ту пластику.
Ундулатионс
Ако приметите да део има таласастост на својим бочним површинама и да се та таласастост понавља дуж целе структуре објекта, онда би то могло бити због лабавости или линеарног кретања које није праволинијско дуж Z-осе. Можете проверити стање ове осе или шипки, осигуравајући да су праве, концентричне са моторима и да су навртке и вијци правилно затегнути.
Прегревање у штампаним деловима
Када штампани део има детаље који се прегревају и пластика се топи и деформише , то може бити због:
- Недовољно хлађење слоја. Надоградите хлађење или додајте посебан систем хлађења.
- Температура је превисока. Подесите исправну температуру екструзије за материјал који користите.
- Штампа пребрзо. Смањите брзину штампања.
- Ако ништа од горе наведеног није успело, можете покушати да одштампате више комада одједном. Ово ће омогућити више времена да се слојеви охладе.
Деламинација у очвршћавању смоле
Деламинација код 3Д штампача са смолом је узрокована другачијим факторима од деламинације код штампача са филаментом. Ова врста проблема узрокује да се очврсли слојеви одвајају један од другог или оставља очврснуте фрагменте смоле који плутају у резервоару за смолу. Најчешћи узроци укључују:
- Проблеми са оријентацијом или организацијом модела или проблеми са ослонцима.
- Штампање је паузирано више од сат времена.
- Стари резервоар смоле који треба заменити.
- Платформа за изградњу је лабава.
- Површине оптичког очвршћавања су контаминиране и морају се очистити или заменити.
Вакум за штампање у штампачу на смоли
Када видите празне просторе на неким обрнутим конвексним отисцима, то би могло бити због ефекта усисавања, који задржава ваздух током штампања и спречава да се простор попуни смолом. Поред тога, може остати очврснута смола у резервоару, па се препоручује филтрирање смоле.
Да бисте исправили овај проблем :
- Одсуство дренажних рупа у 3Д моделима шупљих или конвексних делова. Избушите рупе у 3Д дизајну тако да постоји дренажа током штампања.
- Проблеми са оријентацијом модела. Покушајте да спречите да рупа буде потопљена избегавајући да је испуните ваздухом.
неразвијена особина
Ово је још један помало чудан проблем који се јавља код неких 3Д штампача са смолом. Можда ћете видети празнине унутар делова или неке неразвијене карактеристике , обично у облику кратера, грубих површина, оштрих ивица или слоја очврснуле смоле на дну резервоара за смолу.
Ово се дешава само код SLA штампача када се део дела залепи за дно резервоара са смолом и делимично блокира ласер или извор светлости који се користи за очвршћавање, спречавајући га да дође до следећег слоја. Решење би могло бити:
- Остаци или оштећење резервоара за смолу. Мораћемо да видимо да ли су то само остаци који се могу уклонити филтрирањем смоле и чишћењем резервоара или су оштећења која ће вас приморати да замените резервоар.
- То може бити и због употребе замућених Стандардних смола. Покушајте са другом врстом смоле у овом случају.
- Проверите оптичке површине, да нису прљаве или контаминиране. Ово такође може изазвати овај проблем.
- Вероватно је то такође могло бити због проблема са оријентацијом или подршком 3Д модела. Мора се прегледати у ЦАД дизајну.
Рупе или посекотине
Када се на неким деловима комада виде рупе (као што су мали тунели кроз комад) или посекотине , то може бити због неколико узрока:
- Крхотине на површини резервоара за смолу или оптичком прозору или другим оптичким површинама. Ово ће вас приморати да очистите захваћени део да бисте решили проблем.
- Огреботине или несавршености на површини резервоара смоле или на било ком оптичком елементу. Због тога би била неопходна замена изгребаног елемента.
У првом слоју се појављују пукотине
Ако приметите неку врсту отворене пукотине или изгледа сличног шкргама у првом слоју, као да се свака одштампана линија љушти од суседне линије или од основе:
- Висина првог слоја је превисока. Прилагодите платформу за изградњу.
- Температура првог слоја је прениска. Подесите одговарајућу температуру за материјал који користите.
- Ако ништа од горе наведеног, повећајте ширину линије првог слоја.
Баре
Љуштење је дефект код штампача са смолом. Оно формира љуспице или хоризонталне профиле који штрче са површина одштампаног дела. Неки се могу одвојити током процеса штампања, док други остају причвршћени. Они који се одвоје могу плутати у резервоару са смолом и блокирати излагање, узрокујући дефекте у другим слојевима. Решење би укључивало:
- Смола је истекла.
- Оштећења, остаци или замућеност у резервоару за смолу. Проверите/замените смолу резервоара и филтера.
- Проток смоле ограничен лошом оријентацијом модела или сувише густим носачима.
Грубост или осип
Вероватно ћете видети готове делове са проблемима храпавости површине , као што су набори, неравне ивице, избочине на једној или више страна итд. Овај проблем са штампачима од смоле је последица:
- Смола којој је истекао рок трајања.
- Оштећења, остаци или замућеност у резервоару за смолу. Проверите/замените смолу резервоара и филтера.
- Проток смоле ограничен лошом оријентацијом модела или сувише густим носачима.
- Контаминиране оптичке површине које треба очистити.
Прекомерна компресија
Термин прекомерна компресија описује дефект код делова одштампаних смолом. До њега долази када је простор између плоче за израду и флексибилног филма од смоле премали, што узрокује да почетни слојеви буду превише танки и делују спљоштено. Такође отежава одвајање дела од плоче за израду, што резултира равнијим основама и краћим ивицама него што је уобичајено. Да бисте ово поправили, проверите положај филма.
Недостатак адхезије у 3Д штампачу од смоле
Када се отисци делимично или потпуно одвоје од подлоге за штампање, то указује на проблем са приањањем. То може бити узроковано:
- Очврснуту смолу на дну резервоара (недостатак пуне адхезије) треба уклонити.
- Штампајте без одговарајуће основе или површине.
- Први слој приањања је премали да издржи тежину дела.
- Оштећења, остаци или замућеност у резервоару за смолу. Филтрирајте, очистите или промените смолу.
- Контаминиране оптичке површине које треба очистити.
- Превелик размак између основе за штампање и еластичног слоја или еластичног филма резервоара смоле.
Силуете на бази за штампање (3Д штампач од смоле)
Можда сте повремено наишли на силуете одштампаних делова на плочи за израду . Слој или остатак са одређеним обликом приања уз базу, док се остатак дела или не штампа или се одвојио и сада се налази у резервоару за смолу. У тим случајевима, уобичајени узроци су:
- Оптичке површине контаминиране неком врстом прљавштине, крхотина или прашине. Имајте на уму да иако ове честице могу блокирати сноп, први слојеви обично имају дужи процес очвршћавања, тако да је могуће да ће се формирати ови први слојеви, а не остатак дела.
- То може бити и због крхотина, оштећења или замућености у резервоару за смолу.
- Такође проверите стање акрилног прозора резервоара за смолу.
- И главно огледало.
Вијак за нивелисање је достигао своју границу
Када покушавате да нивелишете базу, можете открити да је завртањ за подешавање достигао своју границу у једном смеру. У том случају можете повратити део хода одвртањем завртња који је у контакту са крајем хода Z-осе. Будите опрезни са базом ако је направљена од стакла, јер млазница може изненада да испадне и поломи је.
Тумачите кодове грешака 3Д штампача
Ако видите код грешке на ЛЦД екрану штампача, он можда не пружа довољно информација за идентификацију проблема. Штавише, свака марка и модел могу имати различите кодове грешака. Стога, да бисте протумачили код, требало би да погледате упутство за употребу штампача у одељку за решавање проблема.
Више информацион
- Најбољи 3Д штампачи од смоле
- 3Д скенер
- Филаменти и смола за 3Д штампаче
- Најбољи индустријски 3Д штампачи
- Најбољи 3Д штампачи за дом
- Најбољи јефтини 3Д штампачи
- Како одабрати најбољи 3Д штампач
- Све о СТЛ и 3Д форматима за штампање
- Врсте 3Д штампача
- Водич за почетак 3Д штампања